“Usar AQL 2,5” no es una especificación de calidad
Por qué un plan de muestreo puede apoyar la decisión sobre un lote, pero no define los defectos, las funciones importantes ni el método para evaluar el producto.
- Publicado
- Actualizado
- Autor
- ANTUER
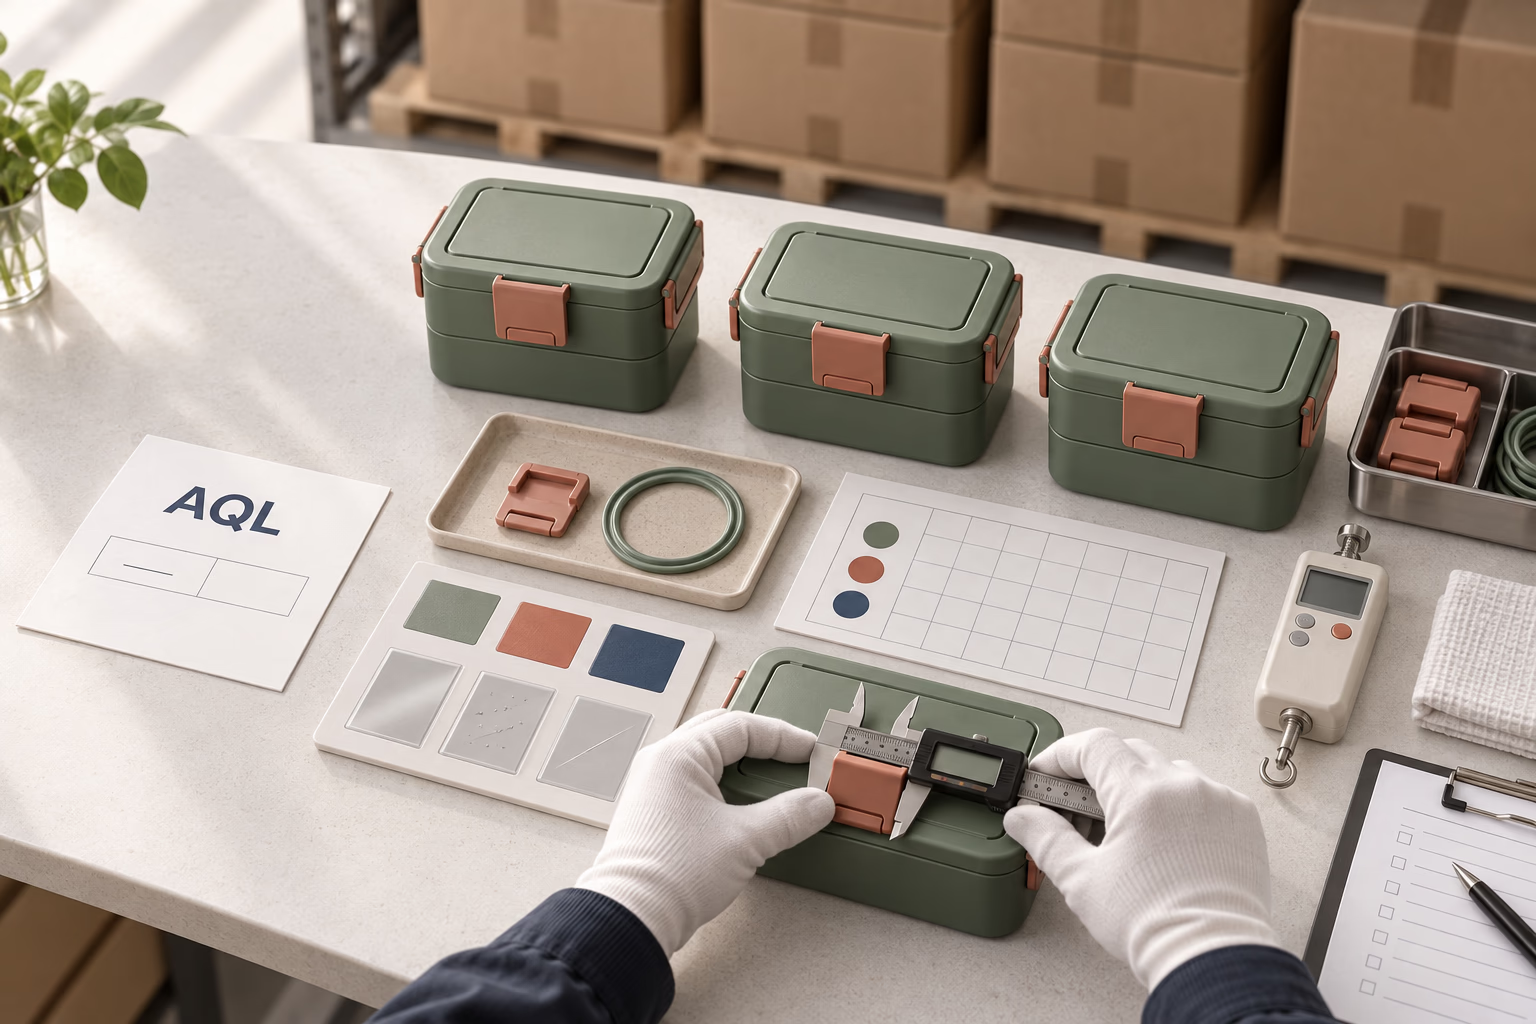
Imagine un embarque reservado para la próxima semana. La orden dice “AQL 2,5”, pero el inspector y el proveedor discrepan sobre si el cierre duro de una lonchera es aceptable. El comprador debe definir el requisito del producto al mismo tiempo que decide si retrasa el envío.
La misma falta de definición aparece en preguntas cotidianas de inspección:
- ¿Una tapa que exige demasiada fuerza tiene un defecto mayor?
- ¿Qué diferencia de color se acepta?
- ¿Una gota después de la prueba de fuga significa rechazo?
- ¿Cuántas piezas pasan por una prueba funcional?
- ¿Los rayones se juzgan a simple vista o con aumento?
Un número AQL no resuelve estas preguntas. Acordarlas antes de producir facilita resolver una inspección disputada.
El AQL forma parte de un sistema de muestreo. Ayuda a decidir cómo tomar una muestra y cómo aceptar o rechazar un lote una vez definidos los defectos. No define el producto, el método de prueba ni la gravedad de una falla.
Separe dos decisiones
Toda inspección final necesita dos entradas:
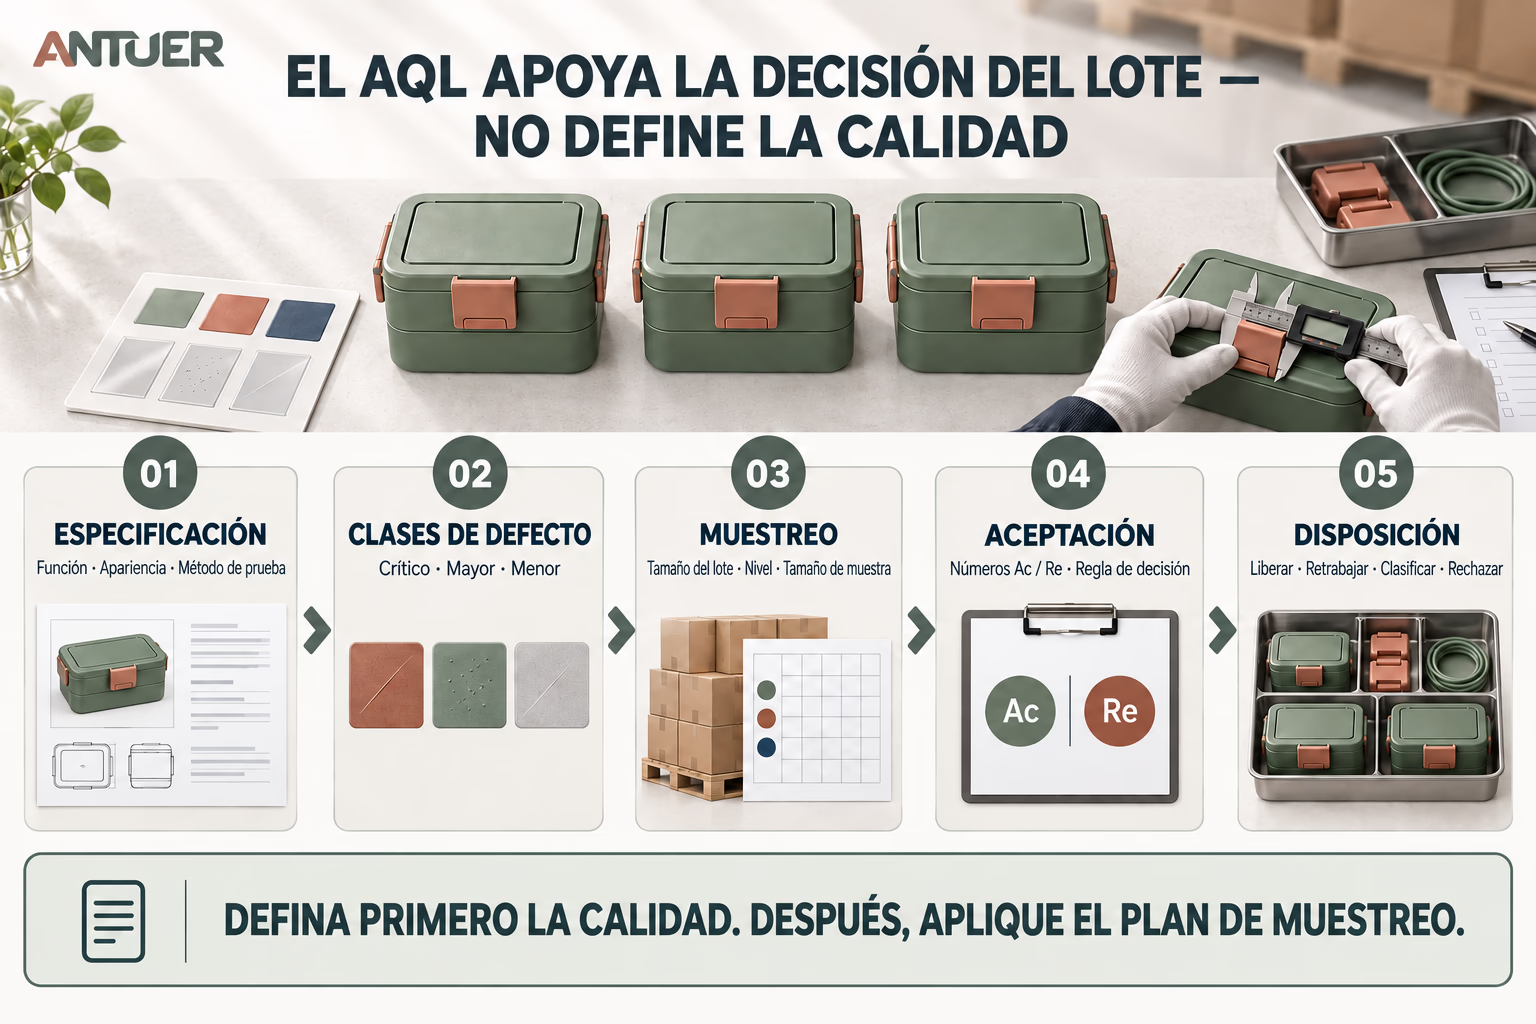
- ¿Qué significa conforme? Lo establecen especificaciones, muestras aprobadas, métodos, patrones visuales y clasificación de defectos.
- ¿Cómo se decide el destino del lote? Lo establecen el esquema de muestreo, nivel de inspección, tamaño del lote, tamaño de muestra y números de aceptación/rechazo.
ISO 28590 introduce la selección de sistemas de muestreo por atributos.[1] NIST explica que el muestreo de aceptación utiliza los resultados para decidir el destino del lote, no para medir su calidad exacta.[2] Para un esquema de inspección lote por lote basado en AQL, el catálogo público de ISO identifica ISO 2859-1:2026 como edición publicada.[4] Indique norma y edición en la orden de inspección; el proveedor de inspección necesita la norma completa aplicable para seleccionar y ejecutar el plan, no una “tabla AQL” sin fecha.
Defina primero el producto y la configuración que comprará. Nuestra guía para elegir una lonchera para su marca ayuda a convertir el uso previsto en requisitos que la inspección pueda comprobar.
AQL no es el “porcentaje permitido en el embarque”
Solo se inspecciona una parte del lote. NIST describe tanto el riesgo de rechazar lotes de calidad aceptable como el de aceptar lotes de mala calidad.[3] Aprobar no demuestra que todas las unidades funcionen ni que el embarque contenga como máximo un porcentaje fijo de defectos. Rechazar tampoco mide la tasa exacta de cada caja.
Evite frases como “AQL 2,5 garantiza 97,5 % de unidades perfectas”. El concepto no significa eso.
Clasifique por consecuencia
Muchas listas usan defectos críticos, mayores y menores. Los nombres solo funcionan si se acompañan de ejemplos y consecuencias para la categoría y el mercado.
En un recipiente de alimentos podrían considerarse:
- Crítico: condición con riesgo inaceptable de seguridad o regulación, como un borde accesible cortante o contaminación prohibida, según la definición acordada.
- Mayor: falla que probablemente inutilice el producto, provoque devolución o contradiga de manera importante la promesa de venta, como un cierre que no funciona o una fuga bajo el ensayo acordado.
- Menor: desviación de apariencia o acabado que no reduce de manera relevante el uso previsto y permanece dentro del límite visual.
Son ejemplos, no una tabla universal. Un rayón oculto en la base no tiene el mismo efecto comercial que uno sobre el logo frontal. Una desviación dimensional puede ser invisible y aun así impedir el apilado o la compresión del sello.
Prepare una biblioteca con fotos, límites medidos y notas de decisión. Por ejemplo, documente un cierre que no engancha, otro que cumple el requisito de manejo acordado y otro que lo supera. Defina el montaje de prueba y la clasificación antes de que el inspector vea el embarque. Para evaluar apariencia, indique distancia, iluminación y cara del producto observada.
Defina también qué se cuenta: unidades defectuosas, defectos individuales u otra base exigida por el plan acordado. Si una unidad presenta un rayón y un cierre que falla, el inspector no debe inventar la regla de conteo durante la visita.
El muestreo no sustituye las pruebas funcionales
Algunas revisiones son rápidas y no destructivas; otras requieren tiempo, equipo o dañan la muestra. El plan debe indicar qué unidades reciben cada ensayo.
Por ejemplo:
- apariencia general sobre la muestra completa;
- dimensiones sobre un subconjunto distribuido;
- ciclos de cierre en piezas de distintas cajas;
- fuga con orientación, líquido, tiempo y temperatura definidos;
- frotado o adhesión de decoración en un subconjunto destructivo;
- revisión de empaque en varias posiciones;
- escaneo de código y verificación de contenido por SKU.
Para cada revisión, registre cantidad de muestras, selección, procedimiento, criterio de aceptación y campo del informe. Una prueba de fuga en un subconjunto menor necesita su propia regla de decisión; el resultado no debe presentarse como si todas las unidades de la muestra visual hubieran superado ese ensayo. Nuestra guía para planificar pruebas de fuga explica las condiciones necesarias para interpretar el resultado.
Las características críticas de seguridad o cumplimiento pueden requerir controles adicionales: aprobación de proveedores, validación de proceso, documentos ligados al material real, controles en línea o pruebas más extensas. La decisión depende del riesgo.
Inspeccione el lote que se enviará
Defina el lote con cantidad, SKU, color, periodo de producción, versión de empaque y ubicación. La selección debe cubrir el lote, no solo las cajas fáciles de alcanzar.
En pedidos mixtos, decida si cada SKU constituye un lote o si se utilizará un muestreo estratificado justificado. Combinar colores o construcciones diferentes puede ocultar un problema localizado. Registre también unidades retiradas, reemplazos y reprocesos previos.
Si el lote falla, suspenda su liberación y conserve informe, fotografías y muestras fallidas identificadas. Acuerde alcance afectado, acción correctiva y cualquier selección o reproceso antes de presentarlo de nuevo. Registre las unidades retiradas o corregidas y seleccione una muestra nueva según las reglas de reinspección acordadas. Revisar solo unidades de reemplazo no establece el estado del resto del embarque.
Si se propone una concesión comercial, registre qué se acepta, para qué cantidad y pedido, y quién lo aprueba. Una concesión para un embarque no debe convertirse silenciosamente en el objetivo de calidad de la próxima compra. Los problemas de seguridad o legales requieren resolución propia; una firma comercial no vuelve aceptable un producto inseguro o no conforme.
Paquete de calidad para la orden de compra
Alinee antes de producir:
- especificación vigente y muestra aprobada;
- mercado y uso previsto;
- lista de defectos con ejemplos críticos, mayores y menores;
- métodos, equipos y acondicionamiento;
- definición del lote y versión de la norma de muestreo;
- nivel de inspección y AQL por clase;
- tratamiento de ensayos destructivos;
- reglas de aceptación, rechazo, reproceso y reinspección;
- formato del informe y fotografías;
- autoridad para aprobar desviaciones.
Envíe el mismo paquete a la fábrica y al proveedor de inspección antes de la visita. Pida que señalen mediciones faltantes y ejemplos ambiguos mientras aún hay tiempo para resolverlos. Esta preparación protege mejor la decisión de embarque que elegir únicamente un número AQL conocido.
Conclusión para compradores
El AQL ayuda a administrar costo de inspección y riesgo de lote. No decide si se acepta un cierre débil, una bandeja deformada, un tono incorrecto o un sello con fuga. Primero defina producto y defectos; después aplique una regla de muestreo apropiada y consistente.
Fuentes
- ISO 28590:2017 — Introduction to the ISO 2859 SeriesOrganización Internacional de Normalización
- What Is Acceptance Sampling?Instituto Nacional de Estándares y Tecnología de EE. UU. (NIST)
- Types of Lot Acceptance Sampling Plans and Risk TermsInstituto Nacional de Estándares y Tecnología de EE. UU. (NIST)
- ISO 2859-1:2026 — esquemas de muestreo por AQL para inspección lote por loteOrganización Internacional de Normalización
Productos relacionados
Formatos para explorar
Aplicar al proyecto